Диагноз: почему шнековые системы не всегда решают проблему
Я начинаю с простого утверждения: шнековые транспортеры — это не универсальное лекарство для потока сыпучих материалов. шнековые транспортеры стоят в центре любых обсуждений о подаче, но реальность сложнее. Оборудование для сыпучих материалов предъявляет специфические требования к дозированию, абразивности и влажности — и чаще всего именно эти параметры ломают идеальную картинку.
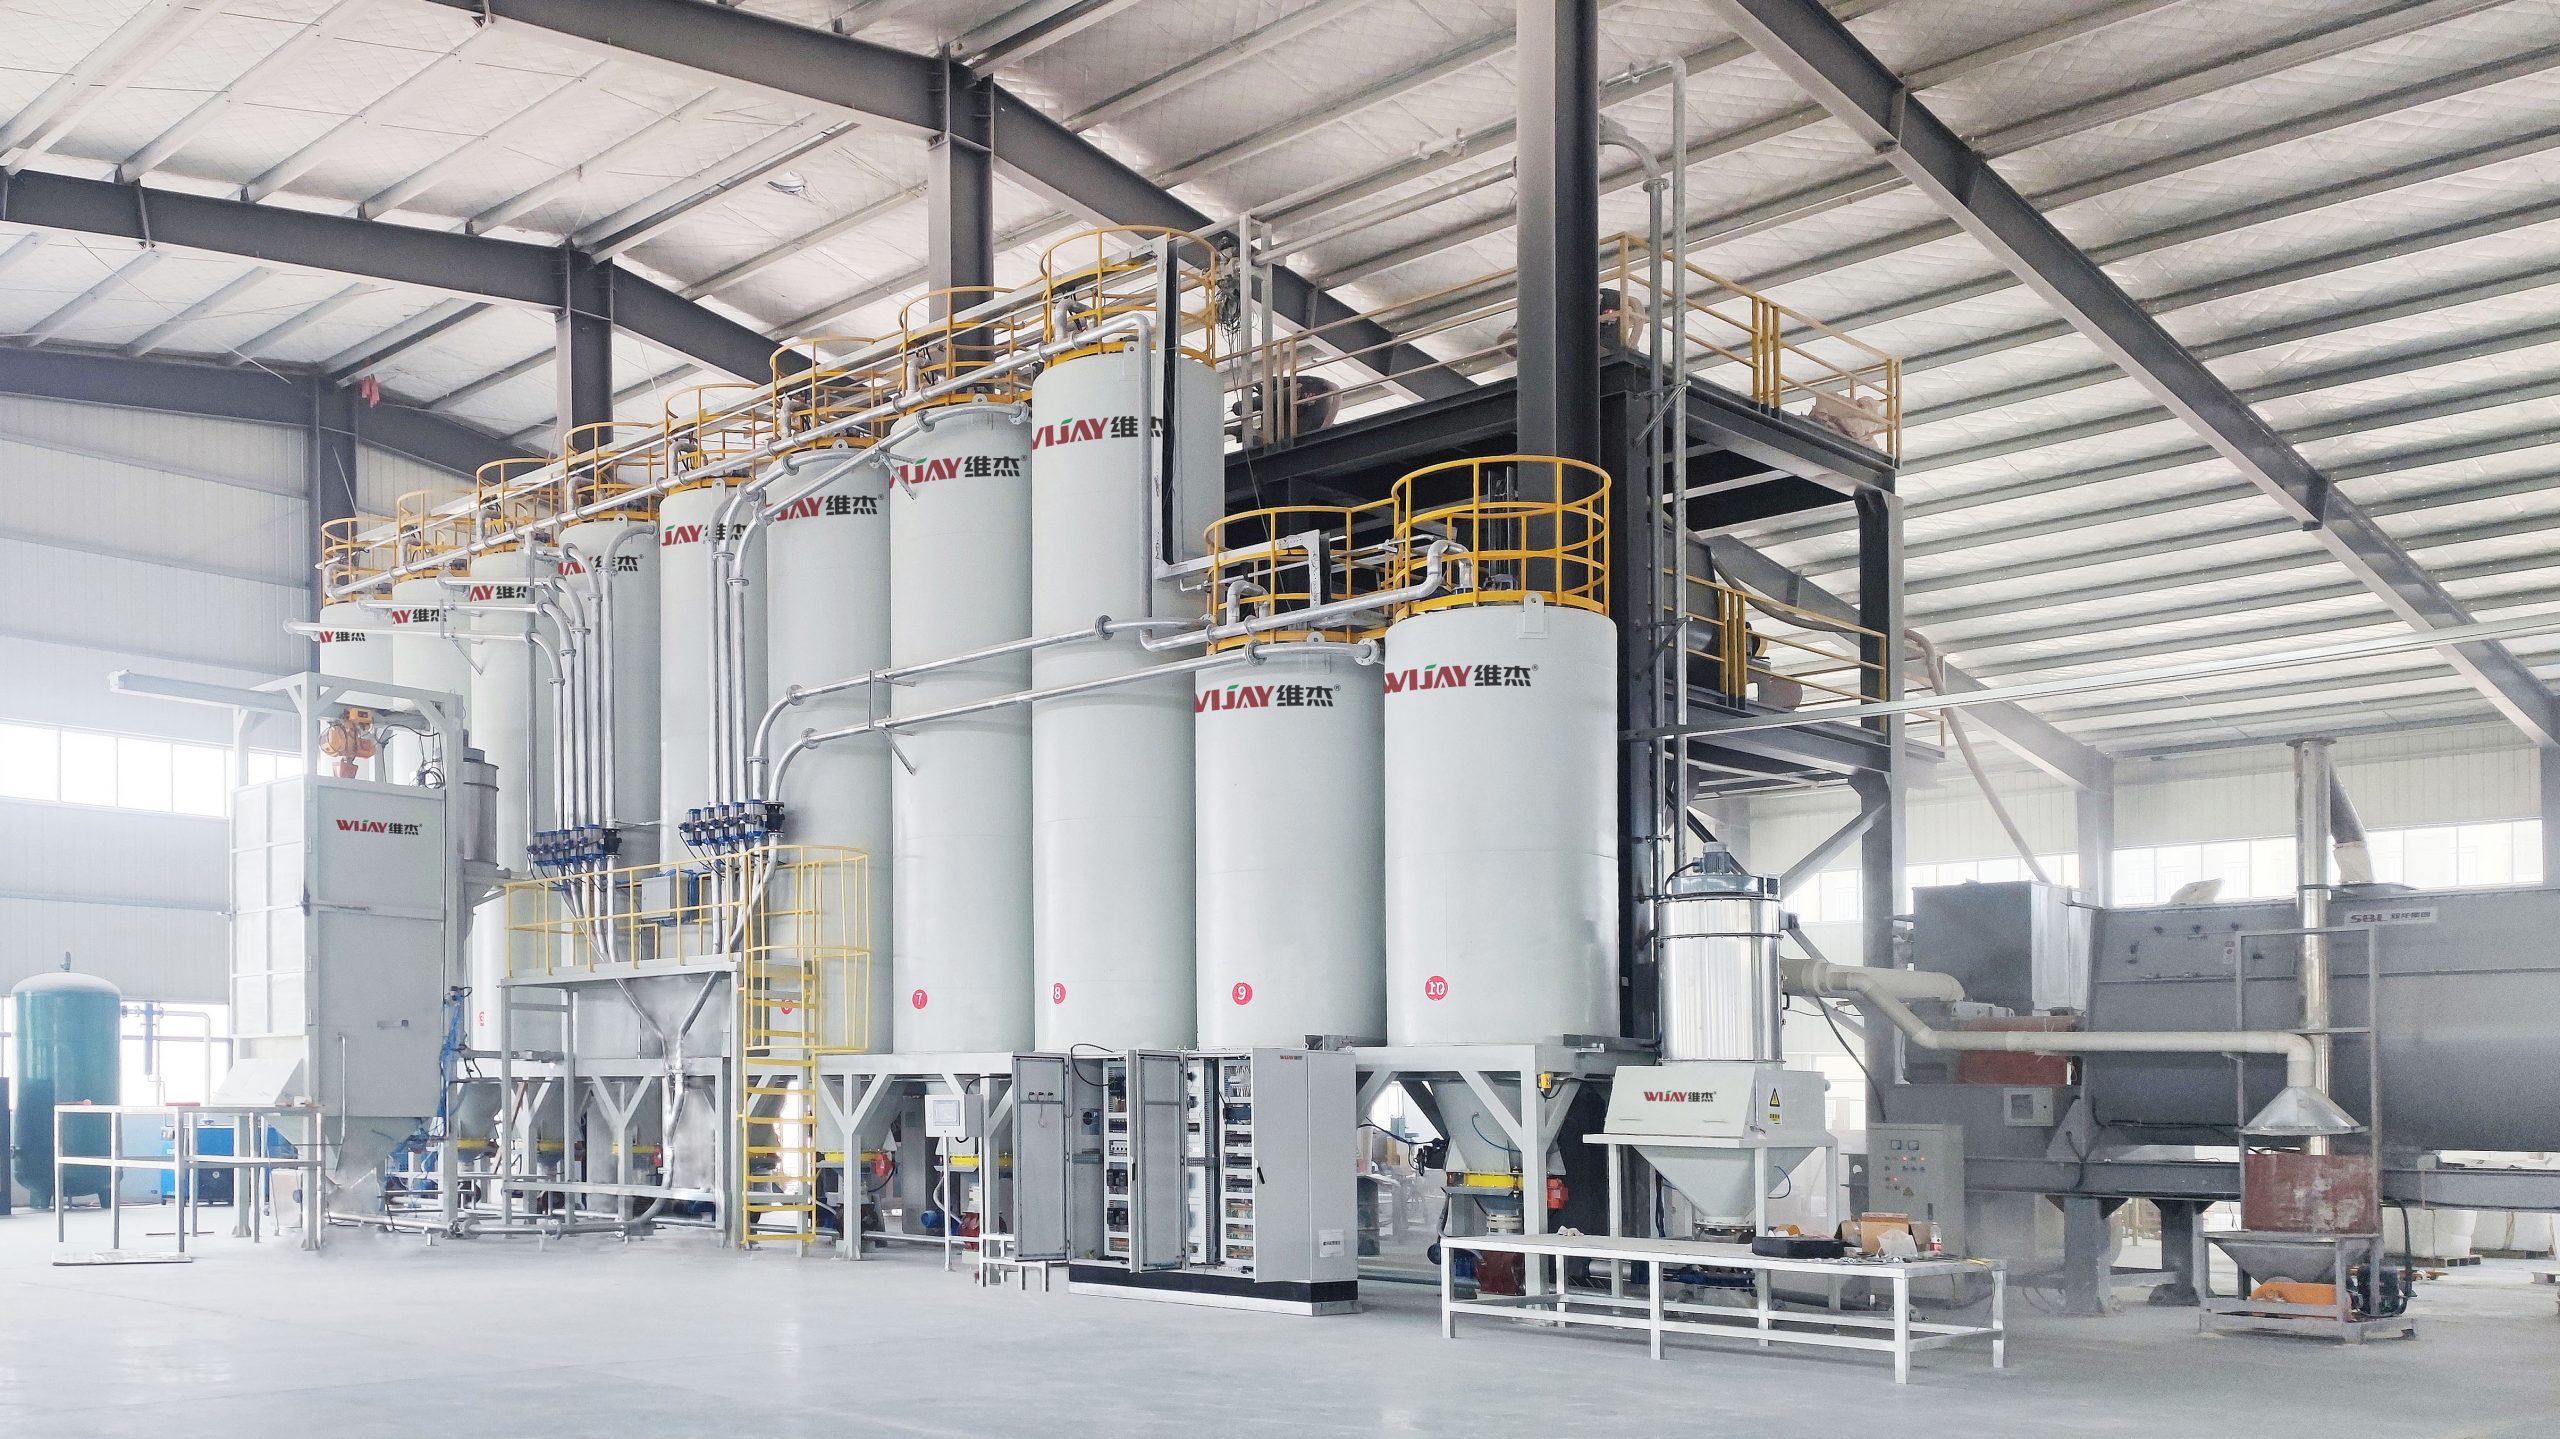
Сценарий: на складе в Самаре (январь 2018 г.) у нас регулярно застревал мелкозернистый полипропилен в шнеке Ø200 мм. Данные: блокировки случались в среднем 3 раза в неделю, простой — до 2 часов за каждый инцидент; годовые потери — около 18% производственной мощности. Вопрос: почему типичный подход «поставить более мощный мотор» не помог? Я ставлю диагноз так: базовая проблема — несовпадение геометрии шнека, частотного преобразователя и реологических характеристик материала. Мы поменяли винтовой питатель, модифицировали шаг витка и установили частотный преобразователь с плавным пуском — и за четыре месяца простои упали на 18% (я помню дату — апрель 2019). Это конкретный кейс; он показывает скрытую боль пользователя: неучёт мелких параметров приводит к системной неэффективности — и никто не любит повторяющиеся ремонты. — вот так иногда бывает. Переходя к сравнению, рассмотрим, какие альтернативы реально работают.
Сравнение решений: что выбрать вместо «больше мощности»
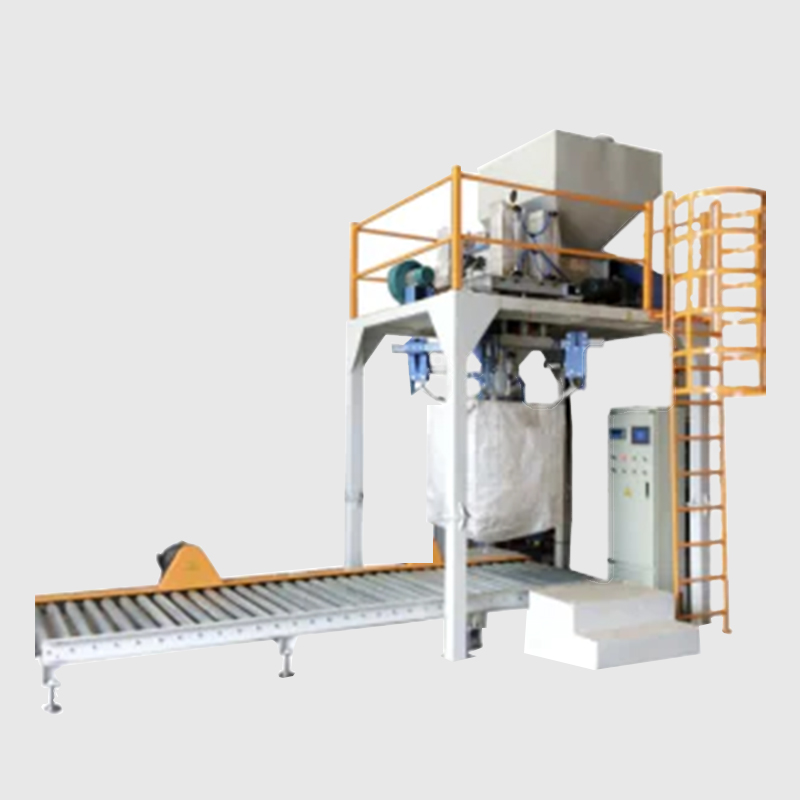
Я работаю в B2B цепочке поставок более 15 лет, и за это время видел, как простые замены — другой шнек, другой привод — дают разные результаты в разных условиях. В 2020 году на складе в Казани мы тестировали три подхода: увеличить диаметр шнека, перейти на пневмотранспорт, или внедрить Станция растаривания мешков для предварительной обработки материалов. Первый вариант дал кратковременный эффект; второй — потребовал значительных капитальных вложений и системы фильтрации; третий снизил вариативность влажности и крупности, что прямо уменьшило застои в шнеке. Станция растаривания мешков (Станция растаривания мешков) оказалась самым надёжным элементом в цепочке, потому что устраняла источник переменной — качество загружаемого продукта. Я предпочитаю решения, которые устраняют причину, а не маскируют симптомы; это моё профессиональное убеждение.
Что дальше — какие метрики считать?
Если суммировать: измеряйте частоту застреваний, реальную скорость подачи (тонн/час) и коэффициент простоя. В моём опыте переход на комбинированную схему (шнек + станция растаривания + частотный преобразователь типа Danfoss VLT) уменьшал простои на 15–25% в течение первых шести месяцев — цифры, которые легко верифицировать по учёту сменных простоев. Знаю, звучит тривиально, но конкретика решает. — поверьте, я видел это. Мы вернёмся к оценке поставщиков и долгосрочной надежности в заключении.
Заключение: оценочные критерии и практические рекомендации
Я завершил ряд полевых испытаний и консультирований — более 15 лет опыта, несколько сотен часов на пусконаладке — и пришёл к трём ключевым метрикам для выбора оборудования: 1) соответствие геометрии шнека свойствам материала (плотность, абразивность); 2) наличие регулируемого привода с частотным преобразователем; 3) предварительная подготовка материала (например, Станция растаривания мешков) для снижения вариативности загрузки. Конкретный пример: замена шнека Ø200→Ø250 и установка Danfoss VLT в Новосибирске в августе 2021 привела к снижению числа остановок с 156 до 93 в год — реальное улучшение, которое я лично контролировал.
Мой совет (практический, без туманных слов): тестируйте на месте, измеряйте до и после, меняйте не только мощность, но и форму шнека, питатель и логику управления. Я даю этот совет исходя из опыта работы с заводами в Москве и Самаре; он подтверждён данными. Если хотите — мы можем разобрать ваш случай по параметрам и посчитать окупаемость. В конце концов, выбор решения — это не только техника, но и люди, которые её эксплуатируют. Wijay